Language
Seleção de materiais para conexões de solda de topo Escolher o material certo é o primeiro passo na seleção...
Página inicial / Notícias / Notícias da indústria / Como medir acessórios para tubos: um guia prático para uso em oficina e em campo
Como medir acessórios para tubos: um guia prático para uso em oficina e em campo

Medir uma conexão de tubo parece um trabalho de dois minutos até que uma peça não marcada esteja em sua mão e um carretel esteja esperando por ela. O tubo é fácil: tamanho nominal e espessura da parede, e o tubo é identificado. Uma conexão é uma peça tridimensional e deve ser verificada em diversas dimensões ao mesmo tempo: o diâmetro externo das extremidades, a espessura da parede, o comprimento centro a extremidade ou face a face e a geometria da conexão. Se errar um deles, a preparação da solda, o alinhamento ou todo o carretel podem ser descartados.
Fabricamos componentes de tubulação de pressão em Jiangyin desde 1993, e nossa equipe de inspeção mede conexões de solda de topo, conexões de solda de encaixe, conexões roscadas e flanges todos os dias úteis. O que se segue é o método que usamos em nossa própria loja, escrito para compradores, inspetores de controle de qualidade e engenheiros de campo que precisam de números em que possam confiar.
As quatro medidas que mais importam
Seja qual for a adequação, quatro perguntas cobrem quase todas as situações. Analise-os em ordem e raramente precisará adivinhar.
- Tamanho final e diâmetro externo. As conexões são ordenadas pelo tamanho nominal do tubo, mas um calibrador lê o diâmetro externo real. Uma conexão de 2 polegadas (DN50) mede cerca de 2,375 pol. (60,3 mm) na face final, e não 2 polegadas. Verifique ambas as extremidades, porque a ovalização ou uma extremidade danificada aparece primeiro aqui.
- Espessura e programação da parede. A espessura da parede separa o SCH 40 do SCH 80 do XXS e decide o furo. Meça no final com um paquímetro ou medidor ultrassônico e faça pelo menos quatro leituras ao redor da circunferência.
- Comprimento. Centro a ponta para cotovelos, tees e laterais; face a face para flanges e válvulas; comprimento total para redutores, tampas e pontas. A dimensão padrão é a que rege a montagem no local.
- Geometria final. Ângulo de bisel e face raiz para extremidades de solda de topo, furo do soquete e profundidade do soquete para extremidades de solda de soquete, formato da rosca e engate para extremidades roscadas.
Esboce a peça, escreva os quatro números no esboço e guarde o esboço com a peça. Esse hábito evita mais desencontros do que qualquer outro passo que vimos em trinta anos de produção.
Ferramentas que tornam as medições confiáveis
Você não precisa de um laboratório de metrologia, mas precisa do punhado certo de instrumentos e de uma superfície limpa e plana para trabalhar.
- Paquímetros vernier ou digitais, de 0 a 6 pol. e 0 a 12 pol., para diâmetro externo, espessura da parede e profundidade do encaixe.
- Uma fita de aço ou fita pi para diâmetros grandes. Uma fita pi lê o diâmetro diretamente e é a maneira mais rápida de verificar um cotovelo DN1800 ou um flange pesado.
- Um medidor de espessura ultrassônico quando a parede deve ser verificada longe da face final.
- Um localizador de ângulo ou transferidor para laterais, Cotovelos de 45 graus e ângulos de ramificação.
- Uma régua, uma superfície plana e um flange quadrado para verificações de esquadria.
- Um medidor de rosca ou um bocal de tubo correspondente para conexões roscadas.
- A tabela de dimensões padrão relevante, porque comparar uma leitura com uma tabela é mais rápido do que calcular do zero.
Meça à temperatura ambiente sempre que possível e mantenha a peça apoiada para que o seu próprio peso não distorça a leitura.
Como medir acessórios para solda de topo
As conexões de solda de topo de acordo com ASME B16.9 são definidas pelo diâmetro externo, espessura da parede e dimensões de centro a extremidade, portanto, esses são os números a serem confirmados primeiro.
Cotovelos: centro a extremidade e ângulo
Coloque o cotovelo em uma superfície plana com uma extremidade voltada para você e meça o diâmetro externo dessa extremidade. Metade dessa figura fornece a linha central. A dimensão centro-a-extremidade vai então dessa linha central até a face final, medida ao longo da outra perna. Em um cotovelo de raio longo de 90 graus, o centro até a extremidade é aproximadamente 1,5 vezes o tamanho nominal, e em um cotovelo de 45 graus é cerca de 0,625 vezes o tamanho nominal, portanto, um cálculo rápido informa se sua leitura pertence à família certa antes de você confiar nela. Para retornos de 180 graus, registre a distância centro a centro e a distância costas a face, pois os desenhos exigem distâncias diferentes. Termine com o ângulo de chanfro, a face da raiz e o furo real.
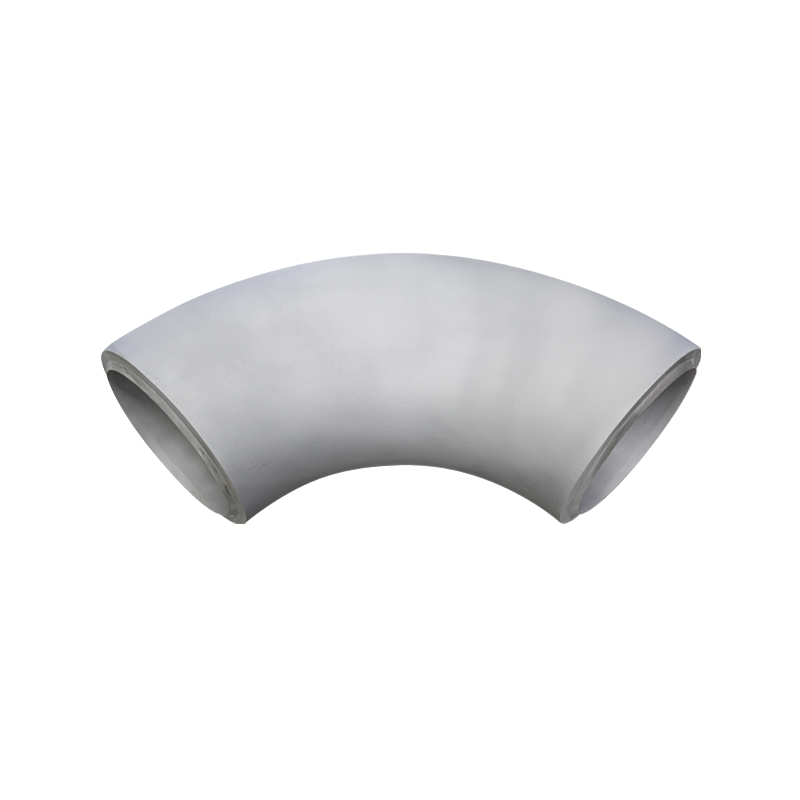 Cotovelo de 90 graus para solda de topo Produzimos cotovelos de soldagem de grande diâmetro e cotovelos de alta pressão com paredes espessas. O diâmetro máximo do cotovelo pode ser DN3800. Atualmente, temos uma gama completa de... Ver Produto →
Tees, Cruzes e Laterais
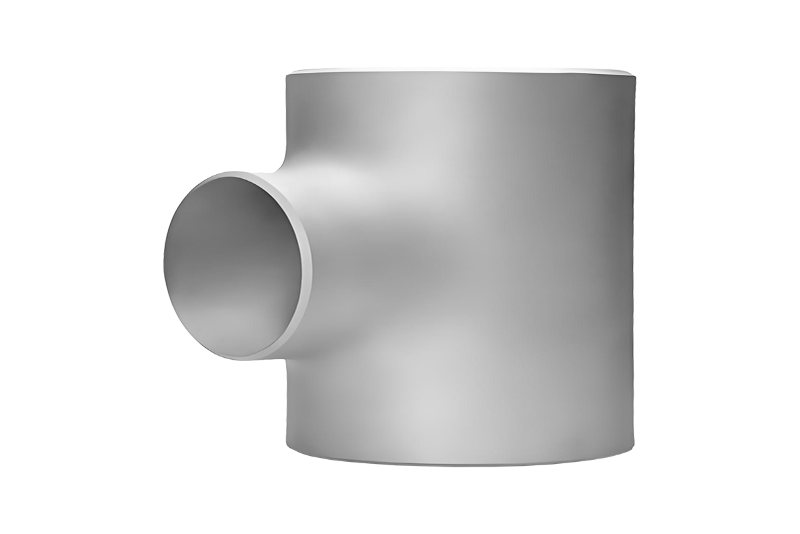
Um tee tem duas dimensões governantes: o trecho, medido de ponta a ponta através do corpo, e o ramo, medido da linha central do trecho até a face final do ramo. Num tee igual, os dois devem corresponder; em um tee redutor, meça também o diâmetro externo do galho e observe qual saída é reduzida. Um tee lateral adiciona um ângulo de ramificação. As cruzes seguem a mesma lógica com uma quarta saída, e vale a pena verificar o diâmetro e a quadratura de todas as quatro extremidades.
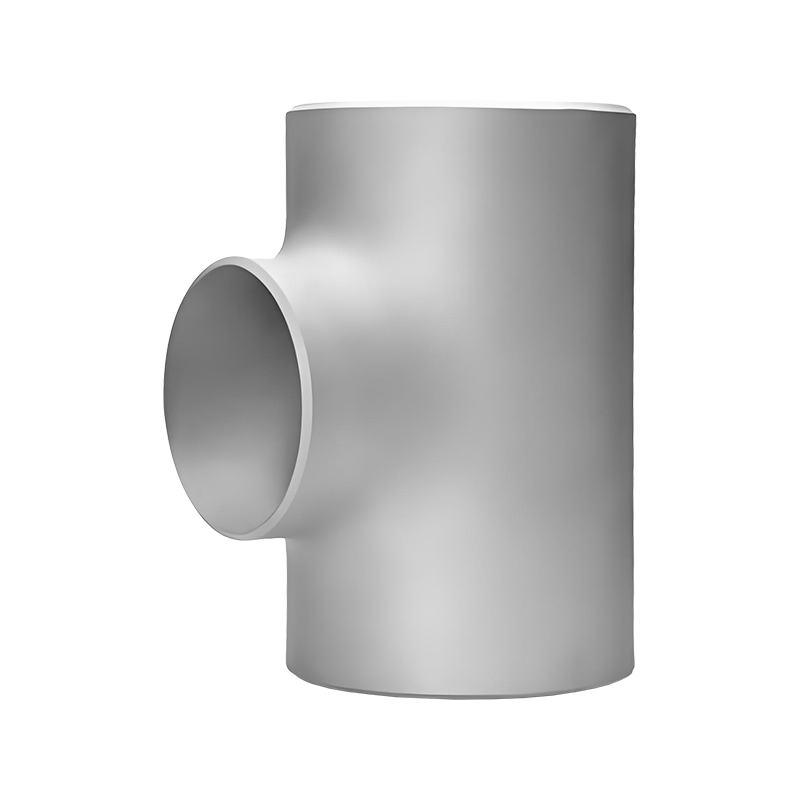 T igual para solda de topo Um T igual é um acessório crítico em sistemas de tubulação, projetado para dividir ou combinar o fluxo de fluido enquanto mantém diâmetros de tubo consistentes em todas as três aberturas. Isso... Ver Produto →
Redutores, tampas e pontas
Os redutores concêntricos são verificados pelo comprimento total, diâmetro externo da extremidade grande, diâmetro externo da extremidade pequena e espessura da parede em ambas as extremidades. Um redutor excêntrico adiciona o lado plano e o deslocamento entre as duas linhas centrais, que é fácil de ler com uma régua apoiada no plano. As tampas são definidas pelo diâmetro externo, altura e espessura da parede. As extremidades das pontas são medidas pelo comprimento, diâmetro externo da volta e espessura da volta, com a volta verificada em vários pontos ao redor da circunferência.
Como medir flanges
A medição do flange é principalmente sobre o padrão do parafuso, porque isso decide se a junta será aparafusada. Registre o diâmetro externo do flange, a espessura do flange, o diâmetro do círculo do parafuso e o número e diâmetro dos furos dos parafusos. Em seguida, adicione os detalhes do revestimento: para um flange com face elevada, meça o diâmetro da face elevada e sua altura acima da face do flange; para um flange de junta tipo anel, meça a ranhura e anote o número do anel. Por fim, verifique o furo e o diâmetro do cubo na extremidade da solda contra o tubo.
O diâmetro do círculo do parafuso é o mais complicado no campo. Com um número par de furos, meça do centro de um furo de parafuso até o centro do furo oposto. Com um número ímpar, meça do centro do furo até o centro do flange e dobre. Conte os buracos duas vezes, porque um buraco a mais ou faltando é um erro muito caro.
 Flange de pescoço soldado O flange de pescoço soldado é a solução definitiva para ambientes de alta pressão e alta temperatura, projetado para oferecer confiabilidade incomparável através de seu robusto... Ver Produto →
Como medir conexões de solda de soquete e roscadas
Conexões forjadas de pequeno furo de acordo com ASME B16.11 são regidas pelas dimensões do soquete ou da rosca, em vez de comprimentos longos de centro a extremidade. Para um cotovelo de solda de encaixe, T ou acoplamento, meça o furo do encaixe, a profundidade do encaixe e a espessura da parede e confirme se o furo corresponde ao diâmetro externo do tubo. Para conexões roscadas, confirme o tamanho e a forma da rosca, o comprimento da rosca e o comprimento total e teste a rosca com um medidor ou niple correspondente. Como essas peças geralmente vão para linhas de alta pressão e alta pureza, vale a pena pegar uma rebarba ou um soquete raso antes que a conexão chegue ao soldador.
Uma tabela de referência rápida para o chão de fábrica
Imprima esta tabela, mantenha-a ao lado da bancada e preencha uma leitura para cada linha antes de a peça prosseguir.
| Tipo de adaptação | Dimensões a registar | Melhor ferramenta |
|---|---|---|
| Cotovelo de 90 graus com solda de topo | Diâmetro externo final, espessura da parede, centro a extremidade, ângulo de chanfro | Pinças, fita, localizador de ângulo |
| Camiseta igual | Execute de ponta a ponta, altura do ramo, ambos os diâmetros finais | Fita, pinças, régua |
| Redutor concêntrico | Comprimento total, diâmetro final grande, diâmetro final pequeno, ambas as espessuras de parede | Pinças, fita |
| Flange de pescoço soldado | Diâmetro externo, espessura, círculo do parafuso, contagem e tamanho do furo, altura da face elevada, furo | Pinças, fita, flange square |
| Encaixe de solda de soquete | Furo do soquete, profundidade do soquete, espessura da parede | Medidor de furo, medidor de profundidade |
| Encaixe roscado | Tamanho e formato da rosca, comprimento da rosca, comprimento total | Medidor de linha, pinças |
Erros comuns e verificações de campo
- Tratar o tamanho nominal como diâmetro externo e, em seguida, solicitar uma peça que não cabe no tubo.
- Medição a partir do chanfro em vez da face final, o que encurta cada leitura.
- Ler apenas uma extremidade de um cotovelo, tee ou redutor e assumir que a outra extremidade corresponde.
- Comparar a conexão com o cronograma do tubo, mas nunca medir a espessura real da parede de qualquer um deles.
- Esquecer detalhes de revestimento como face elevada, ranhura de junta anelar ou face plana, que não podem ser corrigidos no local.
Se uma leitura estiver fora do esperado, meça novamente com uma segunda ferramenta antes de rejeitar a peça. Um paquímetro que caiu ou uma fita com gancho torto causa mais rejeições falsas do que não conformidades genuínas.
Compare suas medidas com o padrão
Um número por si só significa muito pouco. Torna-se útil quando você o compara com um padrão: conexões de solda de topo de acordo com ASME B16.9, flanges de acordo com ASME B16.5, encaixes forjados e conexões roscadas de acordo com ASME B16.11 e projetos na Europa ou Japão de acordo com tabelas DIN ou JIS B2311. Se você não tiver certeza de como uma peça deve ser classificada antes de começar, uma breve introdução sobre o que realmente é um encaixe de tubo irá ajudá-lo a escolher a mesa certa.
Quando você precisar de uma substituição que corresponda a uma linha existente, nosso Acessórios para solda de topo ASME B16.9 são produzidos nas mesmas tabelas dimensionais, em aço carbono, aço inoxidável, aço liga, duplex e ligas de níquel, portanto uma medição feita em campo pode ser comparada a um desenho nosso.
Todo projeto eventualmente se resume a um instalador, uma fita métrica e uma junta que precisa ser alinhada. Fazer quatro leituras cuidadosas antes de a solda ser feita ainda é o controle de qualidade mais barato disponível.
Se você estiver segurando uma peça sem etiqueta, um desenho antigo ou uma amostra que não consegue identificar, envie-nos os quatro números que você mediu ou envie a própria peça. Com mais de trinta anos de experiência em produção, estoque de tamanhos comuns e equipe técnica certificada em MT, PT, UT e RT, podemos confirmar o tamanho, a qualidade do material e o padrão, e cotar rapidamente uma peça correspondente.
Últimas Notícias
Notícias E blogs
Mantenha-se informado sobre nossos eventos recentes
Fabricantes de acessórios para tubos
Direitos autorais © Acessórios para tubos Jiangyin Gaoxin Co., Ltd.